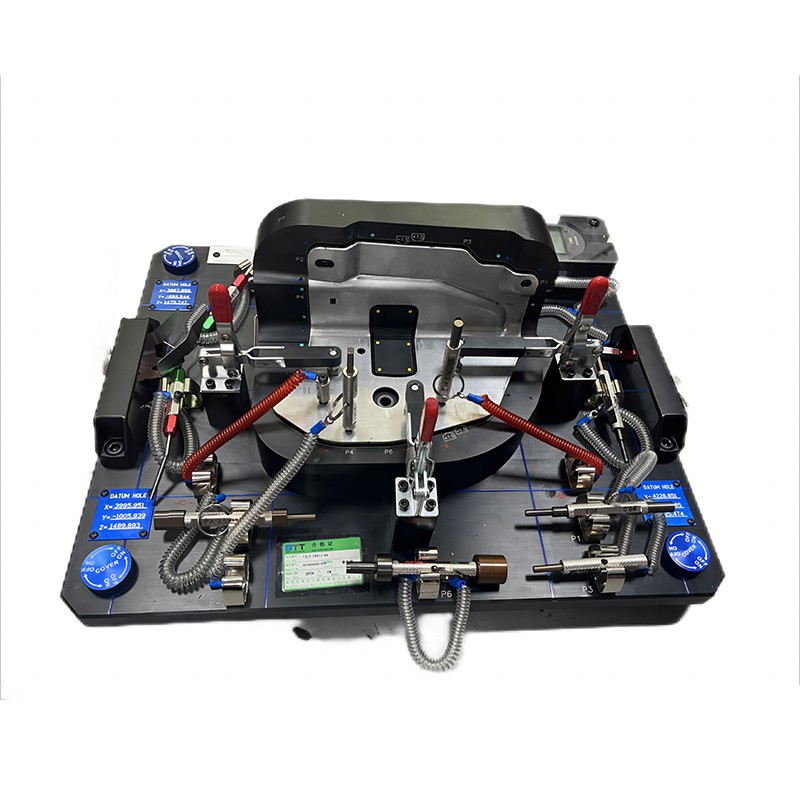
Ponieważ jesteśmy doświadczonym dostawcą matryc prototypowych, zapewnienie prawidłowego wyrzucania części z matrycy prototypowej jest krytycznym aspektem naszego procesu produkcyjnego. Proces ten wpływa nie tylko na jakość produktu końcowego, ale także na wydajność i opłacalność produkcji. Na tym blogu podzielę się kilkoma kluczowymi strategiami i technikami, których używamy, aby zagwarantować płynne wyrzucanie części.
Zrozumienie podstaw wyrzucania części
Przed zagłębieniem się w metody istotne jest zrozumienie podstawowych zasad wyrzucania części. Gdy operacja tłoczenia metalu jest przeprowadzana przy użyciu prototypowej matrycy, uformowaną część należy usunąć z wnęki matrycy. Jeśli wyrzut jest nieprawidłowy, część może ulec uszkodzeniu, matryca może ulec przedwczesnemu zużyciu, a proces produkcyjny może zostać zatrzymany.
Na proces wyrzucania wpływa kilka czynników, w tym konstrukcja matrycy, właściwości materiałowe części i warunki tłoczenia. Na przykład wykończenie powierzchni matrycy, kąty pochylenia i obecność podcięć odgrywają znaczącą rolę w określeniu łatwości wyrzucenia części.
Konstrukcja matrycy zapewniająca prawidłowe wyrzucanie części
Konstrukcja prototypowej matrycy stanowi pierwszą linię obrony zapewniającą prawidłowy wyrzut części. Oto kilka uwag projektowych:
Kąty pochylenia
Kąty pochylenia mają kluczowe znaczenie przy projektowaniu matryc. Są to stożki dodawane do pionowych ścian wnęki matrycy, aby ułatwić wyrzucanie części. Zwykle zaleca się kąt pochylenia wynoszący co najmniej 1–3 stopnie, w zależności od materiału i złożoności części. W przypadku materiałów o wysokich współczynnikach tarcia może być konieczne zastosowanie większych kątów pochylenia. Uwzględniając odpowiednie kąty pochylenia, możemy zmniejszyć siłę wymaganą do wyrzucenia części i zminimalizować ryzyko uszkodzenia części.
Umiejscowienie kołków wyrzutowych
Kołki wypychające są powszechnie używane do wypychania uformowanej części z wnęki matrycy. Istotne jest prawidłowe rozmieszczenie tych kołków. Powinny być umieszczone w obszarach, w których część z największym prawdopodobieństwem przyklei się do matrycy, na przykład w pobliżu głębokich wgłębień lub obszarów o dużym kontakcie z powierzchnią. Należy również dokładnie określić liczbę kołków wyrzutowych. Zbyt mała liczba kołków może nie zapewnić wystarczającej siły do wyrzucenia, natomiast zbyt wiele może spowodować ślady na powierzchni części.
Eliminacja podcięcia
Podcięcia to obszary na części, których kształt uniemożliwia łatwe usunięcie jej z matrycy. Na etapie projektowania staramy się w miarę możliwości eliminować podcięcia. Jeśli nie da się uniknąć podcięć, do uwolnienia części stosujemy specjalne mechanizmy wyrzucające, takie jak prowadnice lub podnośniki. Na przykład w APrecyzyjna matryca progresywna, który jest często używany w produkcji wielkoseryjnej, dokładne rozważenie podcięć ma kluczowe znaczenie dla zapewnienia ciągłego i wydajnego wyrzucania części.
Wybór materiału i obróbka
Wybór materiału zarówno na część, jak i matrycę może znacząco wpłynąć na wyrzucanie części.
Materiał części
Właściwości materiału części, takie jak jej plastyczność, twardość i współczynnik tarcia, wpływają na proces wyrzucania. Na przykład materiały o dużej plastyczności mogą odkształcać się podczas wyrzucania, natomiast materiały o wysokim współczynniku tarcia mogą przyklejać się do matrycy. Ściśle współpracujemy z naszymi klientami, aby wybrać najbardziej odpowiedni materiał do ich konkretnego zastosowania. W razie potrzeby możemy zalecić materiały o niższych właściwościach ciernych lub poddać obróbce materiał części w celu zmniejszenia tarcia.
Materiał
Istotną rolę odgrywa także materiał matrycy. Preferowane są wysokiej jakości stale matrycowe o dobrej odporności na zużycie i niskim współczynniku tarcia. Do naszych prototypowych matryc często używamy materiałów takich jak stal D2 lub H13. Dodatkowo na matrycę można zastosować obróbkę powierzchniową, taką jak azotowanie lub powlekanie, aby jeszcze bardziej zmniejszyć tarcie i usprawnić proces wyrzucania. Obróbki te tworzą twardą, gładką powierzchnię, która umożliwia łatwiejsze wysuwanie się części z matrycy.
Optymalizacja procesu tłoczenia
Sam proces tłoczenia można zoptymalizować, aby zapewnić prawidłowy wyrzut części.
Szybkość stemplowania
wmatryca do tłoczenia o dużej prędkości, prędkość tłoczenia musi być dokładnie kontrolowana. Jeśli prędkość jest zbyt duża, część może nie mieć wystarczająco dużo czasu na całkowite odkształcenie i uwolnienie się z matrycy, co prowadzi do problemów z wyrzuceniem. Z drugiej strony, jeśli prędkość jest zbyt niska, będzie to miało wpływ na produktywność. Przeprowadzamy szeroko zakrojone testy w celu określenia optymalnej prędkości tłoczenia dla każdego prototypu matrycy, biorąc pod uwagę materiał, geometrię części i konstrukcję matrycy.
Smarowanie
Smarowanie to kolejny ważny czynnik. Odpowiedni smar może zmniejszyć tarcie pomiędzy częścią a matrycą, ułatwiając wyrzucenie części. Rodzaj użytego smaru zależy od materiału części i warunków tłoczenia. W naszej ofercie dostępnych jest wiele środków smarnych, z których możemy wybrać najbardziej odpowiedni do każdego zastosowania. Smarowanie pomaga również przedłużyć żywotność matrycy, zmniejszając zużycie.


Kontrola i monitorowanie jakości
Zapewnienie prawidłowego wyrzucania części jest procesem ciągłym, który wymaga ścisłej kontroli jakości.
Kontrola podczas produkcji
W trakcie procesu produkcyjnego przeprowadzamy regularne kontrole wyrzucanych części. Sprawdzamy, czy nie występują oznaki uszkodzeń, takie jak zadrapania, pęknięcia lub odkształcenia. W przypadku wykrycia jakichkolwiek problemów natychmiast wstrzymujemy produkcję i badamy przyczynę. Może to obejmować sprawdzenie matrycy pod kątem zużycia lub niewspółosiowości, dostosowanie parametrów procesu tłoczenia lub wymianę smaru.
Konserwacja matrycy
Regularna konserwacja matrycy ma kluczowe znaczenie dla zapewnienia długoterminowej wydajności matrycy prototypowej. Obejmuje to regularne czyszczenie matrycy w celu usunięcia wszelkich zanieczyszczeń lub pozostałości, które mogą mieć wpływ na wyrzucanie części. Sprawdzamy również sworznie wyrzutowe i inne elementy pod kątem zużycia i wymieniamy je w razie potrzeby. Utrzymując matrycę w dobrym stanie, możemy zminimalizować ryzyko problemów z wyrzucaniem i zapewnić stałą jakość produktu.
Kontakt w sprawie zakupu i negocjacji
Jeśli szukasz wysokiej jakości matryc prototypowych, które zapewnią prawidłowy wyrzut części, jesteśmy tu, aby Ci pomóc. Nasz zespół doświadczonych inżynierów i techników może współpracować z Tobą w celu zaprojektowania i wyprodukowania idealnej prototypowej matrycy spełniającej Twoje specyficzne potrzeby. Niezależnie od tego, czy potrzebujeszPrecyzyjna matryca progresywna, Amatryca do tłoczenia o dużej prędkościlubNarzędzie do tłoczenia metalu i matryca, posiadamy wiedzę i zasoby, aby dostarczać najwyższej jakości produkty. Skontaktuj się z nami już dziś, aby omówić swoje wymagania i rozpocząć proces negocjacji.
Referencje
- Dieter, GE (1988). Metalurgia inżynieryjna: zasady i zastosowania . McGraw-Wzgórze.
- Kalpakjian, S. i Schmid, SR (2009). Inżynieria i technologia produkcji. Sala Pearson Prentice.
- Lindberg, R. (1999). Podręcznik tłoczenia metali. Stowarzyszenie Inżynierów Produkcji.